Negro para color o para refuerzo
El negro de humo de refuerzo se clasifica por grados (la serie N) y se usa en decenas de phr. Un negro para color se elige por negrura y dispersión: no reemplaza necesariamente a uno de refuerzo.
Industrias · Plásticos y caucho
Dióxido de titanio, negros de humo, óxidos de hierro y pigmentos orgánicos e inorgánicos especiales para plantas de masterbatch y compuestos, plantas de inyección, extrusión, soplado y rotomoldeo, y fábricas de artículos de caucho. La estabilidad térmica, la migración y el alabeo dependen del pigmento y del polímero: se confirman en la ficha técnica de cada producto.
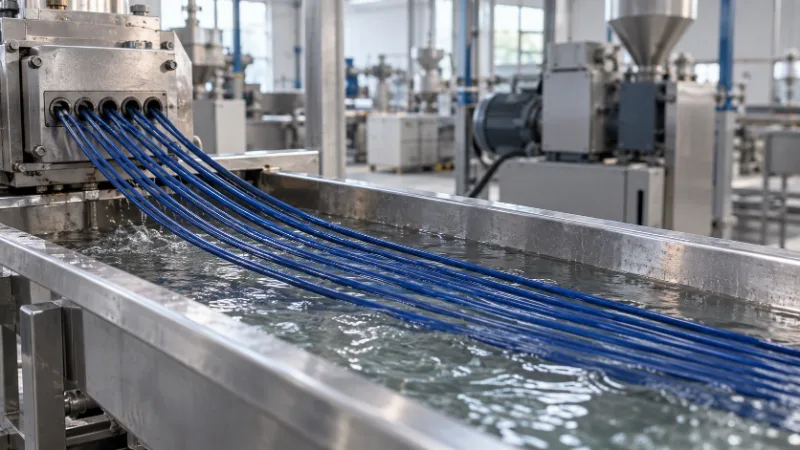
Cada proceso tiene un riesgo distinto para el color. Antes de elegir el pigmento, conviene saber qué pieza se fabrica, con qué polímero y a qué temperatura real de masa.
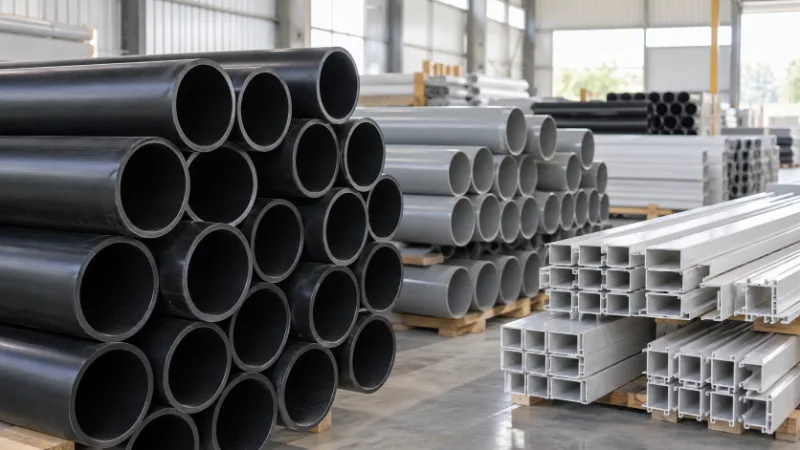
| Proceso o pieza | Riesgo principal | Qué confirmar en la ficha |
|---|---|---|
| Tapas, cajones y piezas planas inyectadas en polietileno de alta densidad | Alabeo: algunos pigmentos orgánicos, como ciertas ftalocianinas, cambian la cristalización del polímero y la pieza se deforma. | Si el grado está declarado para bajo alabeo, y cómo se midió. |
| PVC plastificado (flexible) | Migración: el color pasa a lo que está en contacto con la pieza. | Resistencia al sangrado en PVC plastificado. |
| Film y recubrimiento por extrusión | La humedad del pigmento puede dejar huecos en la película a alta temperatura. | Humedad o volátiles; en dióxido de titanio, un grado de baja volatilidad. |
| Caños y piezas negras al exterior | La protección contra el sol depende de la dosis y de la dispersión del negro. | Tamaño de partícula del negro de humo y su dispersión. |
| Rotomoldeo | El pigmento en polvo mezclado en seco puede bajar la resistencia al impacto. | Dosis máxima en seco, o usar un compuesto precoloreado. |
| Procesos a alta temperatura (PET, poliamidas, policarbonato) | Cambio de tono por superar la estabilidad térmica del pigmento. | Estabilidad térmica en ese polímero, con temperatura y tiempo de residencia. |
| Fabricación de masterbatch | Aglomerados que tapan los filtros y dejan puntos en la pieza. | Dispersión (presión de filtro) y compatibilidad con el soporte. |
En plásticos, la dosis se expresa en peso sobre el polímero (en porcentaje o en gramos por kilo). Con masterbatch hay dos números: cuánto pigmento tiene el masterbatch y cuánto masterbatch se agrega. El pigmento en la pieza es el producto de los dos.
El masterbatch de color suele dosificarse entre el 1 y el 3 %, según cómo lo formule su fabricante. El soporte del masterbatch tiene que ser compatible con el polímero de la pieza.
En caucho, la dosis se cuenta en phr: partes por cada cien partes de caucho, no del compuesto completo.
Un masterbatch con 40 % de pigmento, dosificado al 2 %, deja 0,8 % de pigmento en la pieza (0,02 × 0,40 = 0,008).
En caucho, 10 phr son 10 kg de pigmento por cada 100 kg de caucho, sin contar cargas, aceites ni el resto de la fórmula.
Son ejemplos matemáticos, no recomendaciones de dosis.
Polvo o masterbatch
El masterbatch llega dispersado y sin polvo. El pigmento en polvo necesita una dispersión propia, en una mezcladora o una extrusora, y mezclado en seco tiene límites: en rotomoldeo puede bajar la resistencia de la pieza.
Los límites de esta tabla son generales de cada familia. Cada grado declara los suyos, en un polímero y una concentración concretos.
| Familia | Qué aporta | Qué tener en cuenta |
|---|---|---|
| Dióxido de titanio | Blanco y opacidad; es la base de los colores claros. | Hay grados pensados para plásticos. El agua del pigmento puede dejar huecos al extruir a alta temperatura. |
| Negros de humo | Negros y grises; en poliolefinas, también protegen del sol si la dosis y la dispersión son adecuadas. | El tamaño de partícula define la negrura y el tono; los más finos cuestan más de dispersar. |
| Óxidos de hierro | Rojos, marrones y negros opacos y estables a la luz. | El amarillo común vira hacia el rojo con la temperatura: las fuentes ubican el comienzo entre unos 175 y 200 °C. La ficha de cada grado indica su límite. |
| Pigmentos orgánicos | Colores brillantes y mucho poder tintóreo con poca dosis. | Migran con más facilidad que los inorgánicos. Algunas ftalocianinas generan alabeo en polietileno, y las diarilidas se degradan por encima de unos 200 °C. |
| Inorgánicos especiales | Óxido de cromo verde, estable a la intemperie; azules de cobalto, de alta estabilidad térmica; violeta de ultramar y perlados. | El ultramar es sensible a los ácidos. Los perlados se rompen con un mezclado muy intenso y pueden marcar las líneas de flujo. |
Un dato de estabilidad térmica o de migración vale para el polímero, la concentración y el tiempo en que se ensayó. Dos fichas solo se comparan si se midieron igual.
| Dato | Qué indica | Para comparar |
|---|---|---|
| Estabilidad térmica | La temperatura máxima a la que el color no cambia, para un tiempo de residencia. | Mismo polímero, misma concentración (tono lleno o corte con blanco), mismo tiempo y mismo criterio de cambio de color. |
| Migración y sangrado | Si el color pasa a un material en contacto, como en el PVC plastificado. | Mismo plastificante y mismas condiciones de contacto. |
| Alabeo | Si el pigmento deforma piezas de polímeros semicristalinos. | Las fichas suelen decir si el grado es apto para bajo alabeo: conviene preguntar cómo se midió. |
| Dispersión | Cuántos aglomerados quedan; se mide con el ensayo de presión de filtro. | Mismo polímero base, misma malla y misma concentración. |
| Luz e intemperie | Cuánto resiste el color al sol; la luz se informa en la escala de lana azul, de 1 a 8. | En tono lleno y en corte con blanco el resultado puede ser distinto. |
| Humedad | El agua y los volátiles del pigmento. | Clave en film, en PET y en caucho. |
| Poder tintóreo | Cuánto pigmento hace falta para una intensidad de referencia. | Solo en el mismo polímero: cambia mucho de uno a otro. |
En caucho, el pigmento entra en la mezcla antes de vulcanizar y tiene que soportar la temperatura del curado sin cambiar de color ni afectar las propiedades del compuesto.
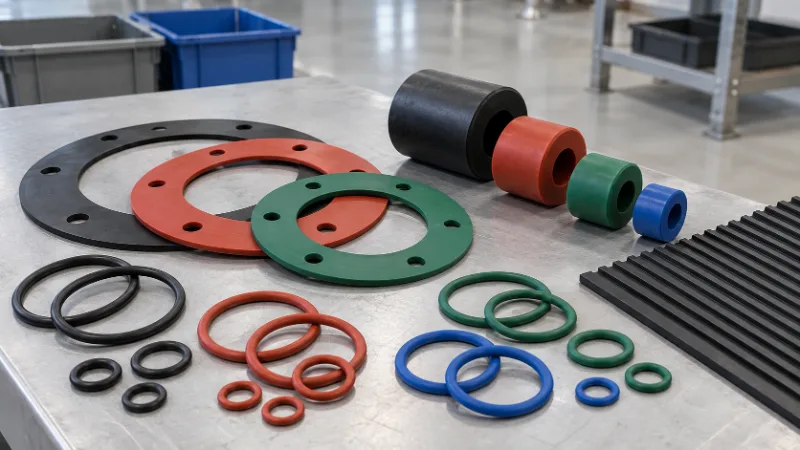
El negro de humo de refuerzo se clasifica por grados (la serie N) y se usa en decenas de phr. Un negro para color se elige por negrura y dispersión: no reemplaza necesariamente a uno de refuerzo.
Se usan dióxido de titanio, óxidos de hierro, óxido de cromo y orgánicos que resistan el curado y no sangren, según la ficha de cada uno.
Estos metales aceleran el envejecimiento del caucho, sobre todo del natural. Conviene que la ficha declare su contenido, y revisar otras fuentes, como piezas de latón en contacto.
La humedad de pigmentos y cargas puede dar poros, sobre todo en los curados sin presión. Los pigmentos se guardan cerrados y secos.
Antes de cambiar de pigmento, conviene descartar estas causas.
| Qué se ve | Causa probable | Qué revisar |
|---|---|---|
| El tono cambia al subir la temperatura o después de una parada | El pigmento superó su estabilidad térmica. | Temperatura real de masa y tiempo de residencia, frente a la ficha. |
| Puntos, vetas o filtros tapados | Aglomerados del pigmento o un soporte de masterbatch incompatible. | Dispersión del masterbatch y compatibilidad del soporte con el polímero. |
| Tapas o cajones deformados | Alabeo por un pigmento orgánico que nuclea el polímero. | Un grado declarado para bajo alabeo; también el diseño y el enfriamiento del molde. |
| Manchas en lo que toca al PVC flexible | Migración de un pigmento que es en parte soluble en el plastificante. | Dato de sangrado en PVC plastificado. |
| Huecos en film o recubrimiento por extrusión | Humedad y volátiles del pigmento, sobre todo del dióxido de titanio. | Volátiles declarados y almacenamiento. |
| Piezas rotomoldeadas frágiles | El pigmento en seco recubre el polvo de polímero y debilita la unión entre partículas. | Dosis en seco o pasar a un compuesto precoloreado. |
| Caucho que se ablanda o envejece rápido | Cobre o manganeso en la mezcla. | Contenido de cobre y manganeso del pigmento y de otras materias primas. |
Cuándo el pigmento no es la solución
Depende del grado, del polímero, del tiempo de residencia y de la concentración. La ficha técnica de cada producto lo informa para un ensayo concreto; para comparar dos pigmentos, el ensayo tiene que ser el mismo.
El amarillo común empieza a virar hacia el rojo con la temperatura; las fuentes ubican el comienzo entre unos 175 y 200 °C. Para procesos más calientes se elige un grado cuya ficha declare la estabilidad necesaria, o se usa otro pigmento.
Algunos pigmentos orgánicos, como ciertas ftalocianinas, cambian la cristalización del polietileno y la pieza se contrae distinto en cada dirección. Hay grados declarados para bajo alabeo, y el diseño y el enfriamiento del molde también influyen.
Los pigmentos inorgánicos suelen migrar menos que los orgánicos. Si hace falta un orgánico, se elige por el dato de sangrado en PVC plastificado que declare su ficha.
El masterbatch evita el polvo y la dispersión en planta. El pigmento en polvo sirve si tenés con qué dispersarlo, por ejemplo para fabricar tu propio masterbatch o compuesto; mezclado en seco tiene límites, sobre todo en rotomoldeo.
En poliolefinas, sí, si la dosis y la dispersión son adecuadas. En caños de polietileno, por ejemplo, se usa del orden de 2 a 2,5 % de un negro de partícula muy fina, bien dispersado.
No necesariamente. Los negros de refuerzo se clasifican por grados de la serie N y se usan en decenas de phr; un negro para color se elige por su negrura y su dispersión.
Con estos datos, el equipo técnico-comercial puede proponerte el pigmento y la presentación, y cotizar por volumen.
La consulta nos llega con tu industria indicada.